En 25 mm axel som mäter 24,990 mm, tappad in i ett hushål som mäter 25,020 mm, lämnar ett gap på 0,030 mm. Inget ser fel ut på ritningen, båda delarna klarar en snabb bromsok, och ändå avgör det gapet om monteringen går tyst eller skakar loss efter en månads produktion. Skaft- och håltolerans är det som bestämmer det gapet eller det där greppet, och det är oftast det första som är värt att kontrollera igen när en ombyggnad misslyckas två gånger på samma sätt.
Det praktiska svaret är kort. Arbeta i ett hålbassystem som H7 om det inte finns en tydlig anledning att inte, välj passformsklassen från belastningsriktningen, temperaturskillnaden och monteringsmetoden, bekräfta sedan resultatet i tusendels millimeter istället för att anta att maskinisten kommer att landa exakt på nominellt.
Hur en axel- och håltolerans skrivs
En storlek som 25 H7 innehåller två separata uppgifter. Bokstaven H fixerar toleranszonens position relativt nominellt 25 mm. För ett hål betyder stor bokstav H att den nedre gränsen ligger exakt vid nominellt, så zonen löper uppåt från 25 000 mm. Siffran 7 bestämmer bredden på den zonen, som kallas toleransgraden. Vid 25 mm är IT7 lika med 0,021 mm, så ett H7-hål kan mäta någonstans mellan 25 000 mm och 25,021 mm.
En axel skriven som 25 h6 följer samma logik i motsatt riktning. Gemensamt h sätter den övre gränsen på nominell, så axeln går från 24.987 mm till 25.000 mm. Genom att ändra bokstaven flyttas hela zonen. Klt ändra numret ändrar bara hur bred zonen är, och den bredden växer snabbt med nominell storlek.
Toleransgradersbredder för nominella storlekar över 18 mm och upp till 30 mm, alla värden i millimeter, baserat på ISO 286. | Toleransgrad | Zonbredd vid 25 mm | Typisk användning |
| IT6 | 0,013 mm | Precisionspassningar, lagersäten, fina maskinspindlar |
| IT7 | 0,021 mm | Standard hålbaspassningar, allmänna maskinhus |
| IT8 | 0,033 mm | Pressning och lokalisering passar med måttlig belastning |
| IT9 | 0,052 mm | Löst löpande passningar, täcker på icke kritiska leder |
| IT10 till IT11 | 0,084 till 0,130 mm | Svetsade eller bultade strukturer, generösa spelrum |
Steget från IT7 till IT9 mer än fördubblar det tillåtna bandet. Den enda sorten skiljer ofta en kontrollerad presspassning från en enhet som behöver hållarmassa för att hålla ihop.
Hålbas eller axelbas
ISO 286 låter dig förankra toleranszonen på båda delarna. I ett hålbassystem stannar hålet vid H och skaftbokstaven ändras för att skapa passformen. I ett axelbassystem stannar axeln vid h och hålbokstaven ändras.
Hålbas vinner i de flesta produktioner eftersom hål är svårare att slutföra till storlek och lättare att mäta. En brotsch, en borrstångsinställning eller en pluggmätare är dedikerad till en nominell diameter, så att behålla variationen på axeln, som är svarvad och slipad till vilken storlek som helst som behövs, håller nere verktygskostnaderna. Axelbas är vettigt när en färdig axel, såsom en slipad spindel eller en kalldragen stång, måste acceptera flera olika nav, eller när en axellängd delas över en produktfamilj.
Röjning, Övergång och Interferens Passar
När båda zonerna väl är kända är passformen skillnaden mellan dem. Resultatet är ett mellanrum, ett intervall som korsar noll eller ett permanent grepp. Tabellen nedan visar samma 25 mm skarv med fem skaftbokstäver mot ett H7-hål. Negativa värden betyder störningar.
Spelrum och interferensintervall för ett 25 mm H7-hål tillsammans med vanliga axeltoleranser, värden i millimeter. | Fit | Typ | Frigångsområde | Där det passar |
| 25 H7/h6 | Röjning | 0,000 till 0,034 mm | Lokalisering med lätt rörelse, montering för hand |
| 25 H7/g6 | Röjning | 0,007 till 0,041 mm | Stäng glidningen med en oljefilm, spindlar och styrningar |
| 25 H7/k6 | Transition | -0,015 till 0,019 mm | Placeringen passar där nycklar eller pluggar bär vridmomentet |
| 25 H7/p6 | Interferens | -0,035 till -0,001 mm | Lätt press, behåller en bussning utan fästelement |
| 25 H7/s6 | Interferens | -0,048 till -0,014 mm | Permanent kraftpassning, press- eller krympmontering |
Lägg märke till att H7/k6 korsar noll. Varje övergångspassning är en satsning på de storlekar som faktiskt produceras, så den är tillförlitlig endast när båda delarna mäts eller görs under statistisk kontroll. Över en sats av femtio buskar ger en övergångspassning vanligtvis några täta delar och några lösa.
Varför lagersäten inte följer IT-betyg
Rullningslager kommer färdiga, så deras hål och ytterdiameter toleranseras av lagerstandarden snarare än av ISO 286. För ett 25 mm hål i normal toleransklass är hålet nominellt eller upp till ungefär 0,010 mm mindre, och det blir aldrig överdimensionerat. Den enda regeln ändrar hur passaxeln måste skrivas, eftersom en axel som produceras på exakt 25 000 mm redan är en lätt interferens i det hålet.
Tunna sektionsringar lägger till en andra komplikation. En pressad ring tar geometrin på sitt säte, så ett hus som klarar diameterkontrollen men som bär 0,010 mm ovalitet överförs som formar sig rakt in i löpbanan. På högprecisionssammansättningar spelar rundhet och avsmalning vanligtvis större roll än själva diameterbandet.
Arbetsregeln är att ringen som roterar i förhållande till lastriktningen behöver det tätare sätet, medan den stationära ringen kan löpa lösare. I en fläkt med en roterande axel och ett fast hus betyder det ett axelsäte runt k6 eller m6 och ett hus runt H7 eller J7. Vänd om arrangemanget och huset blir den täta sidan.
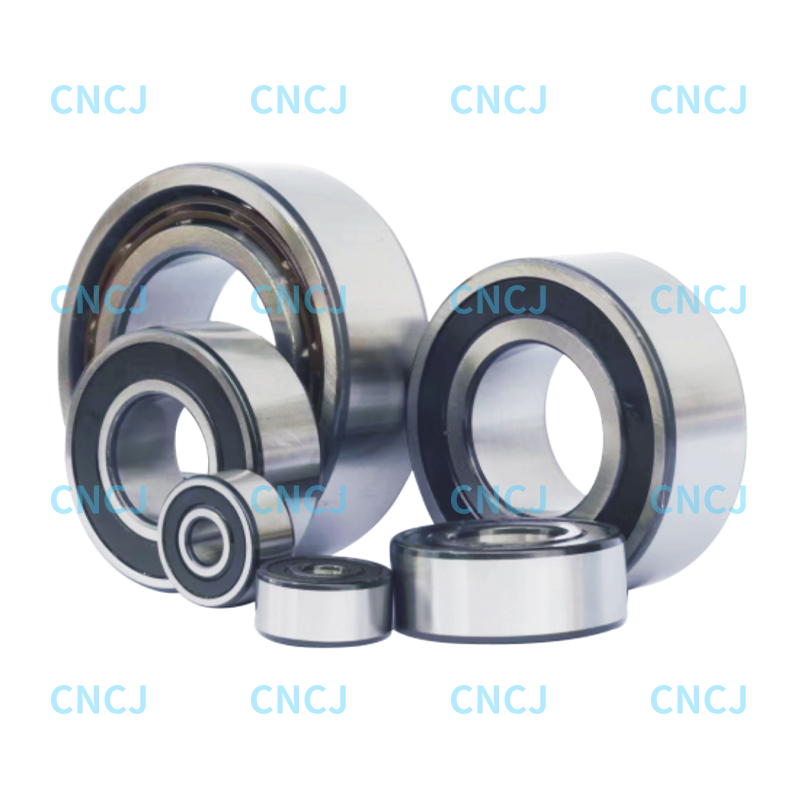
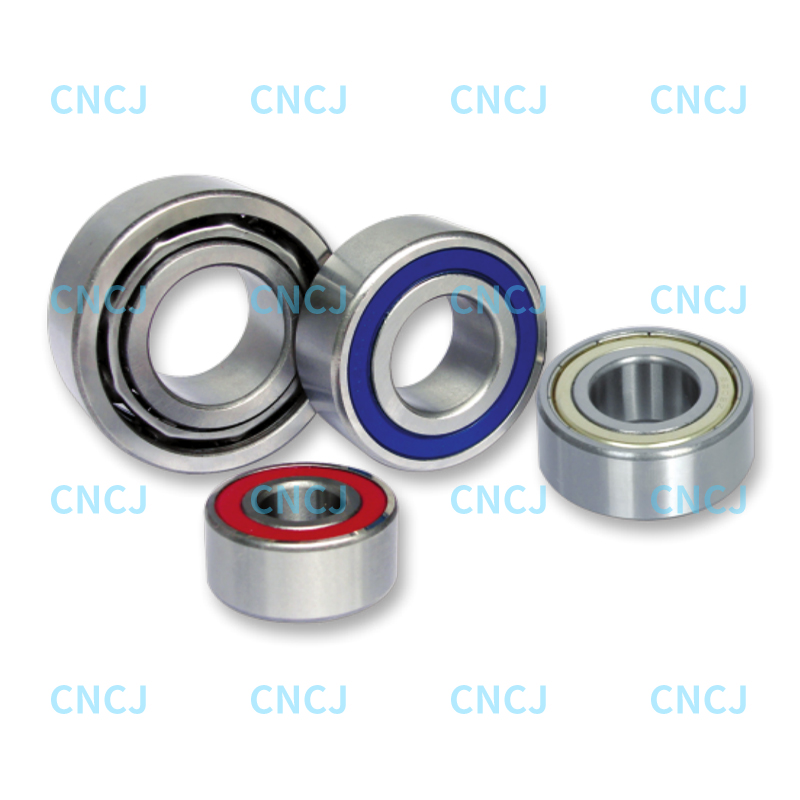 52 och 53-serien dubbelradiga vinkelkontaktlager Användbara där passformsklass och förspänning måste balanseras, dessa dubbelradiga vinkelkontaktlager bär kombinerade belastningar med tätade konstruktioner och lågfriktionssmörjning. Visa produkt →
Passar samverkar också med internt spel. Ett dubbelradigt vinkelkontaktlager med presspassning på båda ringarna förlorar en del av sitt löpspel till den elastiska klämningen, vilket är en anledning till att förspänning och passformsklass måste väljas tillsammans. Vår anteckning om val av förspänning för 52- och 53-serielager går igenom samma avvägning från lagersidan.
Saker som åsidosätter ritningen
Temperatur
Stål växer cirka 0,0115 mm per 100 mm längd för varje 100 grader Celsius av temperaturhöjning. På ett 25 mm skaft som är ungefär 0,029 mm, bredare än ett helt IT7-band. Ett varmt skaft glider in i ett kallt hus mycket lättare än vad ritningen antyder, och en fog som kändes rätt på en kall bänk kan tappa greppet när maskinen når arbetstemperatur.
Rundhet och avsmalning
En trelobad borrning kan rapportera en perfekt diameter när den mäts över två punkter samtidigt som den beter sig som en interferenspassning under drift. Kontrollera rundheten i tre lägen och håll konan inuti ett lagersäte till en bråkdel av diametertoleransen.
Ytfinish och beläggning
Interferens mäts över topparna på två ytor. Slipmärken och vändtoppar planar ut under pressningen, så ett grovt skaft tappar ungefär en till två tusendels millimeters effektivt grepp. Plätering och färg på ett hushål rör sig åt andra hållet och måste läggas till den nominella storleken innan passformen beräknas.
Mätförhållanden
Gränser och passningar förutsätter 20 grader Celsius och ett kalibrerat instrument. En mikrometer som hålls på en varm del, en bromsok som kläms med hårt tumtryck eller ett verkstadsgolv som svänger tjugo grader mellan skift kan alla skrota en helt bra komponent.
Monteringsmetod
En fog som behöver tio ton presskraft på papper kan behöva en hydraulpress, en induktionsvärmare eller en krymppassning i praktiken. Om det enda tillgängliga verktyget är en slaghammare, minska störningarna innan produktionen startar snarare än efter det första spruckna huset.
Hur man anger en passform utan omarbetning
- Fixa den nominella storleken från funktionskravet, inte från närmaste lagerstapel.
- Bestäm lastriktningen för varje del och identifiera vilken komponent som roterar i förhållande till lasten.
- Välj passform först: frigång för rörelse, övergång för placering, interferens för ett permanent grepp.
- Anta hålbasen och skriv hålet som H plus betyget som matchar den erforderliga noggrannheten, vanligtvis H7 eller H8.
- Välj axelbokstaven som ger det spel eller interferens du vill ha och skriv sedan ut båda gränserna i millimeter.
- Kontrollera siffrorna mot temperatur, beläggningstjocklek och tillgängliga monteringsverktyg innan du släpper ritningen.
- Ange mätmetod och temperatur på ritningen när bandet är tätt.
Att skriva båda gränserna explicit är det steg som man oftast hoppar över, och det är det som sparar mest pengar, eftersom det tar bort alla argument om vad H7 betyder för just den diametern.
Där dessa val dyker upp i verklig utrustning
Allmänt roterande stöd, från pumpar och fläktar till små växellådor, kör vanligtvis ett spårkullager på ett axelsäte i intervallet j5 till k6 och ett hus i H7 eller J7, med den tätare sidan placerad på vilken ring som än bär den roterande belastningen.
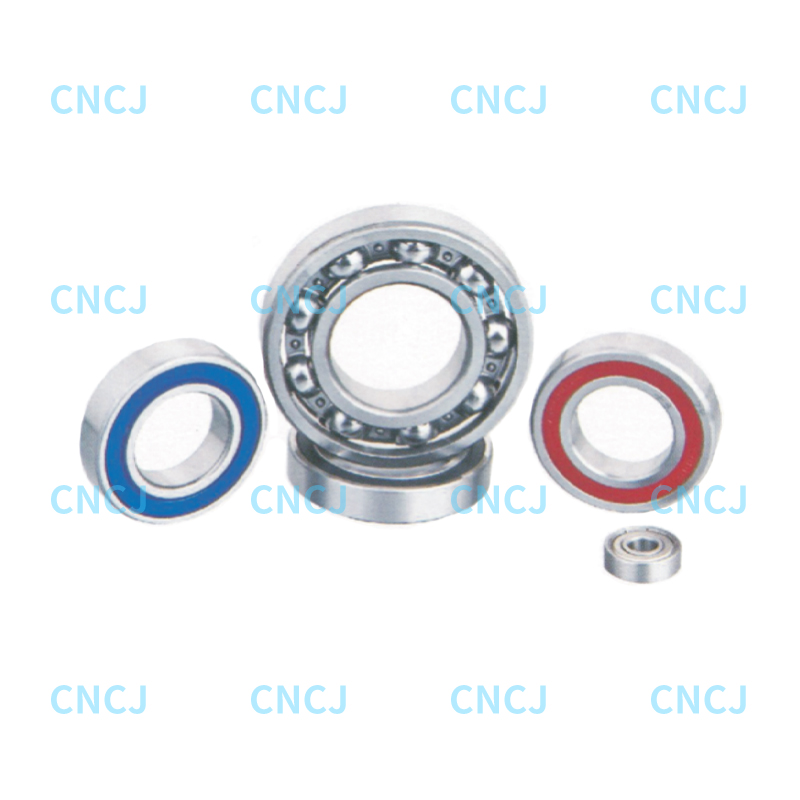 Spårkullager för allmänt roterande stöd Enkla lager med hög lastkapacitet och lågfriktion för pumpar, fläktar och växellådor, med 42- och 43-serierna i flera specifikationer. Visa produkt →
Utrustning som måste hålla sig stabil vid kombinerad radiell och axiell belastning, såsom kompakta drivningar, transportrullar och styrda fordon, använder ofta ett dubbelradslager med båda ringarna fastare sittande. Här måste passformen och det interna spelet stämmas ihop, eftersom för mycket klämning på båda ringarna tar bort löpspelet som håller buller och vibrationer låga.
Dubbla radkullager för kombinerade radiella och axiella belastningar Dubbelradiga vinkelkontaktlager tar radiella och tvåriktade axiella belastningar, ger hög styvhet och passar nav, precisionsmaskineri och stadigt sittande arrangemang. Visa produkt → At Ningbo Wanshun lager , toleransfrågorna vi får från maskinbyggare involverar nästan alltid ett säte kopierat från en äldre ritning utan att kontrollera lastriktningen eller driftstemperaturen igen.
Hålla toleransbeslut enkla
Skaft- och håltolerans är en liten aritmetik med stor effekt på tillförlitligheten. Förankra zonen i hålet, välj passform från jobbet som fogen ska göra och skriv båda gränserna så att butiken, inspektören och köparen läser samma siffror. När en led måste arbeta varm, sitta på ett tunt ringlager eller bära tung belastning, behandla passformen och det inre spelet som ett beslut snarare än två, eftersom de beter sig så under drift.