Ett H7-hål och ett p6-skaft med en nominell storlek på 25 mm ger dig mellan 1 och 35 mikron störning. Den enda siffran, inte bokstavsparet som står på ritningen, avgör om ett växelnav håller under vridmomentet eller börjar snurra på axeln efter den första uppvärmningscykeln. Det finns ett toleransdiagram för presspassning för att hjälpa dig hitta det numret snabbt och tillförlitligt.
Slutsatsen först: läs diagrammet för interferensområdet, testa sedan det området mot belastning, material och arbetstemperatur. Diagram misslyckas sällan på egen hand. Passningar misslyckas när någon kopierar en H7/p6-lapp från en gammal ritning och applicerar den på ett tunnväggigt aluminiumhus som går i 90 C.
Vad ett toleransdiagram för presspassning faktiskt innehåller
Ett standarddiagram, oavsett om det följer ISO 286 eller det äldre ANSI B4.2-systemet, är byggt av fyra datastycken:
- Nominell storlek band, såsom 18 till 30 mm eller 30 till 50 mm. Gränserna ändras vid varje bandgräns, så bandet betyder lika mycket som bokstaven.
- Toleransklassbrev. Versaler beskriver hål som H, K, N, P och S, medan små bokstäver beskriver axlar som h, k, n, p och s.
- Toleransgrad nummer. Siffran är IT-betyget och anger bredden på toleranszonen. Vid 25 mm spänner IT6 13 mikron och IT7 spänner över 21 mikron.
- Avvikelser i mikron, mätt från den nominella linjen eller nolllinjen. Den övre avvikelsen sitter ovanför linjen, den nedre avvikelsen under den.
Vad diagrammet utelämnar är lika viktigt. Den förutsätter en referenstemperatur på 20 C, rena ytor och runda, styva delar. Rundhetsfel, ytjämnhet, pläteringstjocklek och termisk expansion under drift sitter alla utanför bordet, och var och en av dem kan förskjuta en fog med mer än hela toleransbredden som är tryckt på sidan.
Hur man läser störningar direkt från sjökortet
Ta en 25 mm nominell led med ett H7-hål och en p6-axel. Diagrammet visar dessa avvikelser:
- H7 hål: 0 till 21 mikron, så hålet mäter 25 000 till 25 021 mm
- p6 skaft: 22 till 35 mikron, så skaftet mäter 25,022 till 25,035 mm
Minsta interferens är den minsta axeln minus det största hålet: 25,022 minus 25,021 är lika med 0,001 mm, eller 1 mikron. Maximal interferens är den största axeln minus det minsta hålet: 25.035 minus 25.000 är lika med 0,035 mm, eller 35 mikron.
Att golvet på 1 mikron är den svaga punkten för H7/p6. En något oval borrning, en grad på blyfasningen eller en axel som går 5 C varmare än huset kan radera det helt. H7/p6 passar måttligt vridmoment i styva ståldelar monterade en gång. När verklig hållkraft behövs, flytta upp bokstavssekvensen till r6 eller s6 och acceptera den högre monteringskraften som följer med.
Press Fit Tolerance Chart-värden vid 25 mm nominell storlek
Tabellen nedan listar de kombinationer som oftast hämtas från en presspassningstoleranstabell i 18 till 30 mm bandet. Interferens beräknas på samma sätt som exemplet ovan, och negativa värden betyder att spelet kvarstår efter montering.
Interferensintervall beräknade från ISO 286-avvikelser för en 25 mm nominell diameter; negativa siffror indikerar clearance. | Fit | Hålgränser (mikron) | Axelgränser (mikron) | Interferens (mikron) | Typisk användning |
| H7/p6 | 21/0 | 35/22 | 1 till 35 | Stålnav på stålaxel, måttligt vridmoment |
| H7/r6 | 21/0 | 41/28 | 7 till 41 | Högre vridmoment, ingen backbelastning |
| H7/s6 | 21/0 | 48/35 | 14 till 48 | Permanenta leder och tjockare nav |
| H7/n6 | 21/0 | 28/15 | -6 till 28 | Lokaliseringspassform, främst övergång |
| H7/k6 | 21/0 | 15/2 | -19 till 15 | Ljusstörningar, delar kan separeras |
| H7/h6 | 21/0 | 0 / -13 | -21 till -13 | Frigång för glidning eller enkel montering |
| P7/h6 | -14 / -35 | 0 / -13 | 1 till 35 | Axelbaserad version av H7/p6 |
Två rader förtjänar en andra titt. För det första beskrivs H7/k6 ofta som en presspassning i verkstäder, men dess minsta resultat är 19 mikrometers spelrum, vilket gör det till en övergångspassning som fortfarande kan glida vid lågt vridmoment. För det andra producerar P7/h6 samma interferensintervall som H7/p6 samtidigt som axeln håller en fast h-avvikelse, vilket är användbart när en markaxel bär flera nav.
Hålbas eller axelbas: Vilket system diagrammet är byggt på
De flesta diagram är tryckta med hål, vilket betyder att hålet håller en fast H-avvikelse och skaftbokstaven gör jobbet. Det passar produktionen eftersom brotsch-, borr- och borrverktyg är lättare att hålla i en fast storlek än att justera för varje skarv på ritningen.
Skaftbasen vänder på logiken: skaftet stannar vid h och hålbokstaven ändras. Båda systemen kan leverera identiska störningar, så valet styrs vanligtvis av vilken del som är billigare att bearbeta till en kontrollerad storlek över hela monteringen.
Vad du ska kontrollera innan du bestämmer dig för en passform
- Belastning och vridmoment. Störningar måste överföra vridmomentet enbart genom friktion, och det erforderliga kontakttrycket stiger med vridmomentet samtidigt som det faller med foglängden och diametern.
- Material par. En stålaxel i ett aluminium- eller gjutjärnsnav beter sig annorlunda än stål på stål, eftersom det mjukare materialet ger efter tidigare och rör sig mer med värme.
- Väggtjocklek. Tunna nav deformeras inåt under pressning, vilket minskar den effektiva interferensen och kan ovala hålet.
- Arbetstemperatur. Stål expanderar med cirka 11,5 mikrotöjningar per grad C och aluminium cirka 23. En 60 C stigning i ett aluminiumnav som pressas på en stålaxel kan förbruka cirka 17 mikron interferens vid 25 mm.
- Monteringsmetod. En hydraulpress, en induktionsvärmare eller en fryskrympning tolererar var och en olika störningsnivåer, och termisk montering tillåter alltid mer störning än kallpressning.
Lager passar Använd samma regler med olika nummer
Lager är där ett toleransdiagram för presspassning möter verklig produktion, eftersom en lagerring redan är tillverkad för sin egen tolerans. Ett 25 mm hål med spårkullager i normal precisionsklass har en hålavvikelse på 0 till minus 10 mikron, inte 0 till minus 21 som ett allmänt H7-hål. Förbindningen måste därför beräknas mellan axelavvikelsen och lagerhålets avvikelse.
 Djupa spårkullager för precisionsroterande utrustning Granska spårkullager för passformsberäkningar i motorer, bilar, jordbruksmaskiner och verktygsmaskiner, med förfrågan och relaterade serielänkar. Visa produkt →
En k5-axel på 25 mm mäter 2 till 11 mikron. Mot ett hål på 0 till minus 10 mikron landar fogen mellan 2 och 21 mikron interferens, vilket är en lätt och pålitlig presspassning för en roterande innerring under normal belastning. Hussidan beter sig annorlunda: ett H7-hål lämnar vanligtvis ett litet spel, och det spelet är avsiktligt, eftersom en icke-placerande yttre ring måste vara fri att krypa något när axeln växer med värme.
Ringpassningar samverkar också med lagergeometri på ett sätt som ett vanligt nav aldrig gör. På en solid stålaxel, krymper en interferenspassning det inre spelet med ungefär 70 till 80 procent av interferensvärdet, så en 20 mikron passning tar bort cirka 15 mikron av spelet. Det är därför ett lager som vrider sig fritt på bänken kan kännas tätt när det väl sitter, och varför ämnet internt spelrum och förspänning hör till intill passningstabellen på alla tekniska skrivbord.
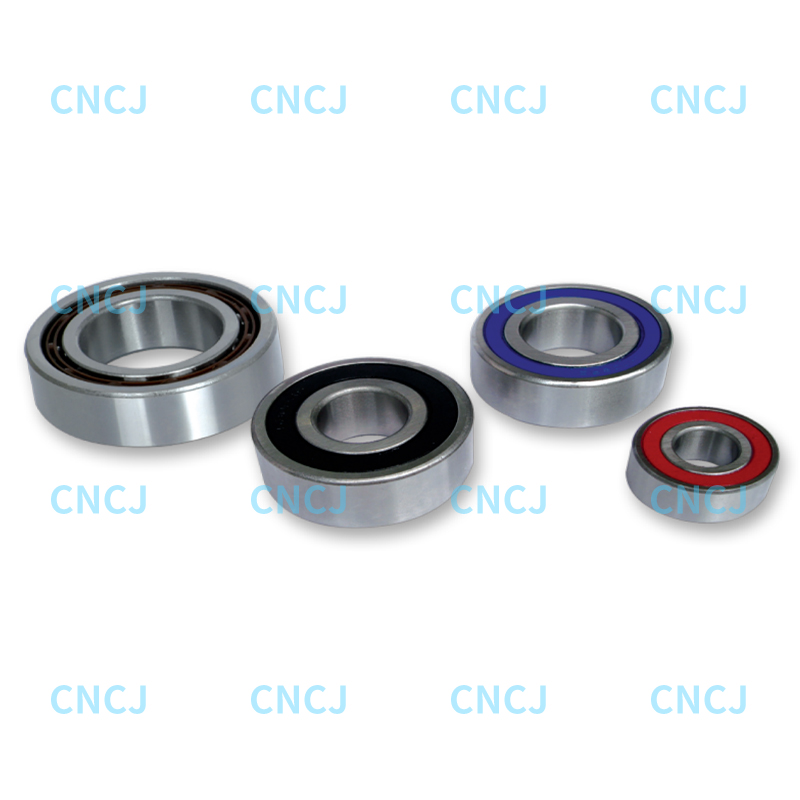 32- och 33-serien dubbelradiga vinkelkontaktkullager Högstyvhet 32 och 33 serier lager hanterar radiella och axiella belastningar i verktygsmaskiner och växellådor; bekräfta att axeln och huset passar för att undvika förspänning. Visa produkt →
Dubbelradiga vinkelkontaktdesigner reagerar på samma sätt, och effekten förstärks när två rader delar samma ring. En tät passform som var acceptabel för en enkelrad kan pressa en dubbelradsenhet till förspänning och höja driftstemperaturen, så axel- och hustoleranserna bör bekräftas innan lagret beställs snarare än efter den första provkörningen.
Vanliga presspassningsproblem och deras orsaker
- Rening och repor under pressning, vanligtvis på grund av ytråhet, otillräckligt smörjmedel eller en saknad blyfas.
- Plätering överraskningar. Hård krom eller nickel lägger till ungefär 5 till 20 mikron per yta, så ett skaft som var inom tolerans innan plätering förvandlar en presspassning till en sylt.
- Förlorad interferens i tjänsten, orsakad av differentiell termisk expansion, krypning och lokal eftergivenhet, med aluminiumnav som vanliga offer.
- Mätfel. En mikrometer eller hålmätare kalibrerad vid 20 C avläser en del mätt vid 30 C cirka 3 mikron liten på en 25 mm stålaxel, vilket är tillräckligt för att vända en marginell passning.
Specificering och inspektion av passformen på verkstadsgolvet
Skriv både klassen och det förväntade resultatet på ritningen: en H7/p6-notering plus det beräknade interferensområdet på 1 till 35 mikron lämnar inget åt tolkningen. Om fogen är säkerhetsrelaterad, lägg till en notering om att utskjutningskraften för en provenhet måste verifieras.
Inspektion bör ske vid en stabil temperatur, med hjälp av en mikrometer på axeln och en luftmätare eller hålmätare på huset, med rundhet kontrollerad i två plan. Smörj innan pressning, håll pressslaget långsamt och fyrkantigt och behandla en fog som redan har pressats två gånger som en försvagad fog snarare än en återanvändbar.
Frågor om presspassningstoleransdiagram
Vilken tolerans används för en presspassning?
Det finns inget enskilt värde. Vid 25 mm nominell storlek ger H7/p6 1 till 35 mikron interferens och H7/s6 ger 14 till 48 mikron. Lagerhål följer sina egna klasstoleranser, så dessa leder beräknas separat.
Hur mycket störning behövs?
Tillräckligt för att bära vridmomentet genom friktion, plus marginal för temperatur- och rundhetsförluster. Lätta maskiner använder vanligtvis 5 till 20 mikron vid 25 mm, medan tunga industrifogar ofta går över 30 mikron.
Varför misslyckas en presspassning även när diagrammet följdes?
Eftersom diagrammet beskriver idealiska runda, rena delar vid 20 C. Pläteringstjocklek, ovalitet, termisk tillväxt och upprepad montering är de vanliga anledningarna till att ett korrekt diagramvärde fortfarande ger en lös eller fast fog.
Behandla toleransdiagrammet för presspassning som början på ett beslut snarare än själva beslutet. Välj storleksbandet, läs av interferensintervallet, subtrahera vilken temperatur, yttillstånd och väggtjocklek som kommer att ta bort, och först därefter bestämma passformen till ritningen. I roterande utrustning måste ringpassningen och det interna spelet väljas tillsammans, eftersom den sammankopplingen avgör om en maskin går tyst i flera år eller återvänder till verkstaden för omarbetning.