En portalfräsbyggare som kör en 1,2 m lång, 40 mm kulskruv vid 2 500 rpm ringde efter sex veckors tvåskiftsproduktion. Glappet på X-axeln hade krupit från 0,008 mm till 0,035 mm, och lagerhuset vid axialänden löpte ca 8 grader C ovanför maskinramen. Ingenting hade gått sönder. Stål expanderar ungefär 0,0115 mm per meter per grad C, så att skruven växte med cirka 0,1 mm mellan en kall måndagsmorgon och en varm fredagseftermiddag, och eftersom båda ändarna hade klämts fast med axiellt placerade lager, måste all denna tillväxt absorberas någonstans.
Lärdomen är densamma som kommer upp i de flesta förfrågningar om kulskruvstödlager: lagret är det sista beslutet, inte det första. Bestäm hur skruven ska placeras axiellt, hur mycket förspänning dragkraftsparet behöver och hur den fria änden ska tillåtas att flyta. Välj sedan artikelnummer.
Vad varje ände av skruven faktiskt måste göra
Det korta svaret: ena änden fixerar skruven axiellt och bär dragkraften, den andra änden stöder den radiellt och låter den röra sig. En stödlagersats är inte två identiska lager valda för bekvämlighet, det är ett par komponenter med olika jobb, och felmönstren är också olika.
Fasta och flytande änduppgifter på en typisk kulskruvaxel, med symtomen på ett felaktigt val. | Position | Primär plikt | Typiskt lagerval | Vad går fel om det inte matchar |
| Fast (tryck) ände | Placerar skruven axiellt, bär skär- och accelerationskraft, ställer in förspänning | Matchat vinkelkontaktpar, rygg mot rygg, eller en dubbelrad vinkelkontaktenhet | Axiellt spel som växer med belastning, heta hus, nötning på skaftansats |
| Flytande (stöd)ände | Uppbär endast radiell belastning, tillåter termisk expansion och sammandragning | Spårkullager med den yttre ringen fri att glida i sitt hus | Böjd skruv, brinellerade lopp, tryckpar överbelastat när skruven värms upp |
| Motor eller växellåda | Överför vridmoment, absorberar kopplingsfel | Radiallager endast dimensionerat för sin egen belastning | Kopplingskrafter trycks in i stödlagren, vibration i hastighet |
En snabb förnuftskontroll för ny design: mät avståndet mellan de två lagersätena i millimeter, dividera med 1000, multiplicera med den förväntade temperaturökningen i grader C och multiplicera med 11,5. Resultatet, i mikron, är den axiella rörelse som den flytande änden måste kunna absorbera. På en 2 m skruv med 5 graders stigning som redan är runt 115 mikron, vilket är mycket mer än någon förspänning kan svälja.
Att välja det fasta paret
Tre arrangemang täcker de flesta verktygsmaskiner och automationsarbeten, och valet beror oftast på hastighet, styvhet och hur mycket axiellt utrymme höljet kan avvara.
- Back-to-back (DB) vinkelkontaktpar: den bredaste lastspridningen mellan de två kontaktpunkterna, bra motstånd mot böjmoment och standardvalet för skruvtryckändar.
- Face-to-face (DF)-par: tolererar lite mer snedställning men har en smalare lastspridning, så det böjer sig mer under momentbelastning.
- Tandem (DT) par: båda lagren delar dragkraft i en riktning, används endast när dragkraften är tung och enriktad och ett andra par stänger slingan någon annanstans.
Kulskruvstödlager byggs vanligtvis med en kontaktvinkel på 60 grader, eftersom prioritet är axiell styvhet snarare än radiell kapacitet. Universellt matchade par levereras med en definierad förspänning redan inslipad, så paret måste monteras som ett set och aldrig blandas med ett annat par från en annan låda. Om konstruktionen behöver en enda kompakt enhet istället för två separata ringar, gör ett dubbelradigt vinkelkontaktlager samma lokaliseringsjobb i ett hussäte och tar kombinerad radiell och axial belastning; vår
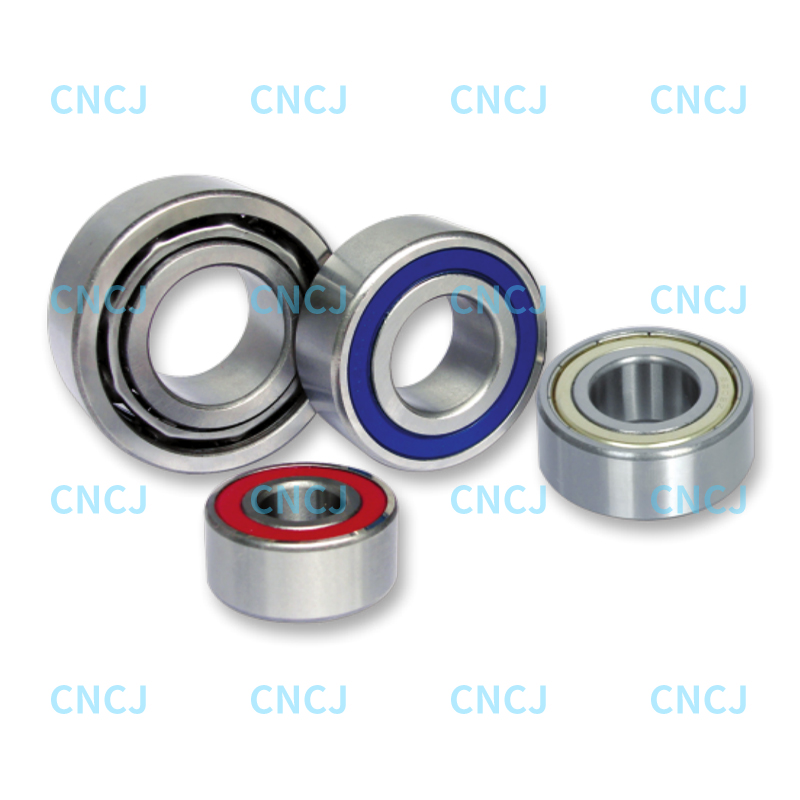 52 och 53-serien dubbelradiga vinkelkontaktkullager Ett kompakt enhusalternativ för kombinerad radiell och axiell lokalisering, med tätnings- och smörjalternativ för verktygsmaskiner, vindkraft, nav och pumpanvändning. Visa produkt →
sidan listar 52 och 53 seriestorlekarna som används i den här rollen. Avvägningen är att förspänningen är fixerad vid tillverkningen, så axiell styvhet kan inte justeras i efterhand.
Förladdning: Där de flesta problem med stödlager börjar
Preload tar bort internt spel och gör skruvläget repeterbart, men det är ett smalt fönster. Som en fungerande utgångspunkt ligger den lätta förspänningen på cirka 1 till 2 procent av parets dynamiska belastningsvärde och medelförspänning cirka 3 procent; allt utöver det brukar höja körtemperaturen snabbare än det höjer stelheten. Det praktiska testet är enkelt: efter 30 minuters inkörning ska husets temperatur stabiliseras, inte fortsätta att stiga, och det axiella spelet som mäts med en mätklocka vid skruvänden ska visa noll med en repeterbar återgång till position.
Två misstag dominerar. Först, använd en låsmutter för att lägga till förspänning som skulle ha slipats in i paret, vilket krossar de inre ringarna och ger ett lager som är styvt när det är kallt och greppet när det är varmt. För det andra, applicering av tung förspänning på en skruv som inte har någon flytande ände, vilket förvandlar termisk tillväxt till en tryckbelastning på flera hundra newton. Resonemanget bakom toleransband och vridmomentvärden anges mer i detalj i vår notering val av förspänning för 52- och 53-serielager , och samma logik gäller för matchade vinkelkontaktpar.
Den flytande änden förtjänar en riktig bäring
Den flytande änden behandlas ofta som en eftertanke, och det är därifrån tysta misslyckanden kommer. Den måste bära skruvens radiella belastning plus vikten av muttern och vagnen, hålla skruven koncentrisk med tryckänden och fortfarande glida axiellt utan att skada sätet. Ett djupt spårkullager med lokaliseringspassning på axeln och glidpassning i huset är det vanliga svaret, med den yttre ringen fri att röra sig kanske 0,3 till 0,5 mm vardera och ingenting klämmer fast den i hålet.
Två detaljer är viktigare än katalogsidan. Husets hål måste vara tillräckligt runt och jämnt så att den yttre ringen glider snarare än lutar, och lagret får inte vara av förspänd typ, eftersom varje axiell begränsning i denna ände slår mot hela arrangemanget. Standard
 Spårkullager i 42- och 43-serien För icke förspända säten, omfattar denna kategori 42 och 43 serier med spårkullager med standardstorlekar och spelmöjligheter för varma hus. Visa produkt →
storlekar täcker de flesta stödstolar och ett C3-spel är ofta ett vettigt val där huset värms upp snabbare än skaftet.
När verkstaden är dammig eller blöt
Maskininneslutningar är inte rena rum. Gjutjärnsdamm, kylvätskedimma och spolvatten letar sig in i ett stödhus, och ett öppet lager som överlever på testbänken kan misslyckas inom en säsong på verkstadsgolvet. Tätade och skärmade varianter av samma lagerfamiljer löser det mesta av detta utan att byta hölje, och en 2RS-kontakttätning är ett bättre val än en ZZ-skärm där kylvätska är närvarande, eftersom en skärm bara avleder skräp istället för att täta det. Vår
 32 och 33-serien dubbelradiga vinkelkontaktlager Tätade eller skärmade dubbelradiga enheter för smutsiga stödhus, kombinerar radiell och axiell lastkapacitet med 30 graders kontaktvinkel och kompakt placering. Visa produkt →
intervall används där en kompakt lokaliseringsenhet också måste överleva smutsiga förhållanden, och 30 och 38 serier med 2RS eller ZZ stängningar ger samma axiella lokaliseringsfunktion i en smalare bredd för täta hus.
Monteringssekvens som förhindrar tidigt fel
De flesta stödlagerklagomål som når en tillverkare är monteringsproblem snarare än tillverkningsproblem. Sekvensen nedan är den som vi rekommenderar för ett matchat par vid tryckänden.
- Rengör axelsätet, hushålet och distansytorna, kontrollera sedan axelns utlopp med en mätklocka; 0,002 till 0,005 mm totalt är ett rimligt mål för en precisionsaxel.
- Kontrollera distansens parallellitet på en ytplatta. En distans som är 0,01 mm ur parallell lutar den yttre ringen och lägger tyst till flera hundra newtons ojämn förspänning.
- Passa ihop paret i den markerade ordningen, håll de matchande märkena i linje exakt som de levereras; vända en ring ändrar förspänningen och lastlinjen.
- Smörj in låsmutterns gänga lätt innan du drar åt, så att applicerat vridmoment övergår i klämkraft istället för friktion i torra gängor, dra sedan åt i två eller tre steg till angivet värde.
- Mät den axiella rörelsen med en visare mot skruvänden medan du trycker och drar för hand, upprepa sedan med en spak vid måttlig belastning för att bekräfta att avläsningen inte växer.
- Kör in med ökande hastighet, titta på husets temperatur; en stabil avläsning efter 30 till 60 minuter är godkäntkriteriet, en fortsatt stigning är inte det.
Poäng att bekräfta innan första klippet
- Endast en ände är axiellt placerad. Två placerade ändar är den enskilt vanligaste orsaken till för tidigt axiallagerbrott.
- Förspänning matchar plikten: lätt för hög hastighet och lång livslängd, medium för tung skärning och styvhet, aldrig "så tight som den kommer att gå".
- Smörjmängden mäts, inte gissad. Översmörjning av ett litet stödlager körs och överhettas lika snabbt som inget fett alls.
- Kopplingens inriktning kontrolleras efter att lagren är fastklämda, inte innan.
En kort inköpschecklista
När ett stödlager specificeras behöver förfrågan mer än ett hål och ytterdiameter. Köpare som tillhandahåller följande får en användbar offert första gången:
Information som ändrar lagret som erbjuds för en kulskruvsstödposition. | Objekt | Varför det ändrar delen |
| Axiell dragkraft med säkerhetsfaktor | Ställer in om ett matchat par eller en enkel dubbelradsenhet är tillräcklig |
| Erforderlig axiell styvhet | Bestämmer förspänningsklass och kontaktvinkel |
| Maximal hastighet och arbetscykel | Driver burtyp, smörjning och val av tätning |
| Noggrannhetsklass och runout-gräns | Separerar ett standardprecisionspar från ett P4-klassset |
| Miljö | Öppen, skärmad eller kontaktförseglad; fetttyp och fyllnadsmängd |
| Husets mått | Utesluter arrangemang som fysiskt inte passar sätet |
Be om att paret ska levereras som ett matchat set med förspänningen märkt på förpackningen, och håll ihop setet genom varuinlämning, butik och montering. Blandade par är det tystaste sättet att tappa stelheten som man betalade för.
Stödlager på en kulskruv är en liten del av maskinen och en stor del av dess repeterbarhet. Få arrangemanget rätt, en ände placerad och ena änden fri, ge dragkraftsparet en förspänning som det kan leva med, och håll den flytande änden verkligen fri. Lagren i sig är sällan den svaga länken; besluten runt dem är vanligtvis.